جوشکاری اسکلت فلزی چگونه انجام میشود؟ مهمترین نکات کنترل کیفیت؛ بررسی نکات و جزئیات مهم
ساختوساز ساختمانهای مدرن بدون استفاده از اسکلت فلزی امروزه تقریباً غیرممکن است. این سیستم ساختوساز که با استفاده از تیرها، ستونها و اتصالات فلزی شکل میگیرد، به دلیل مقاومت بالا، سرعت اجرای پروژه و امکان طراحیهای پیچیده، در پروژههای بزرگ و کوچک مورد توجه قرار گرفته است. اما یکی از مراحل حیاتی در اجرای اسکلت فلزی، جوشکاری است که کیفیت آن مستقیماً بر ایمنی و دوام ساختمان تأثیر میگذارد. در این مقاله به بررسی روشهای جوشکاری اسکلت فلزی، نکات کنترل کیفیت و جزئیات مهم این فرآیند میپردازیم.
جوشکاری اسکلت فلزی: روشها و تجهیزات مورد نیاز
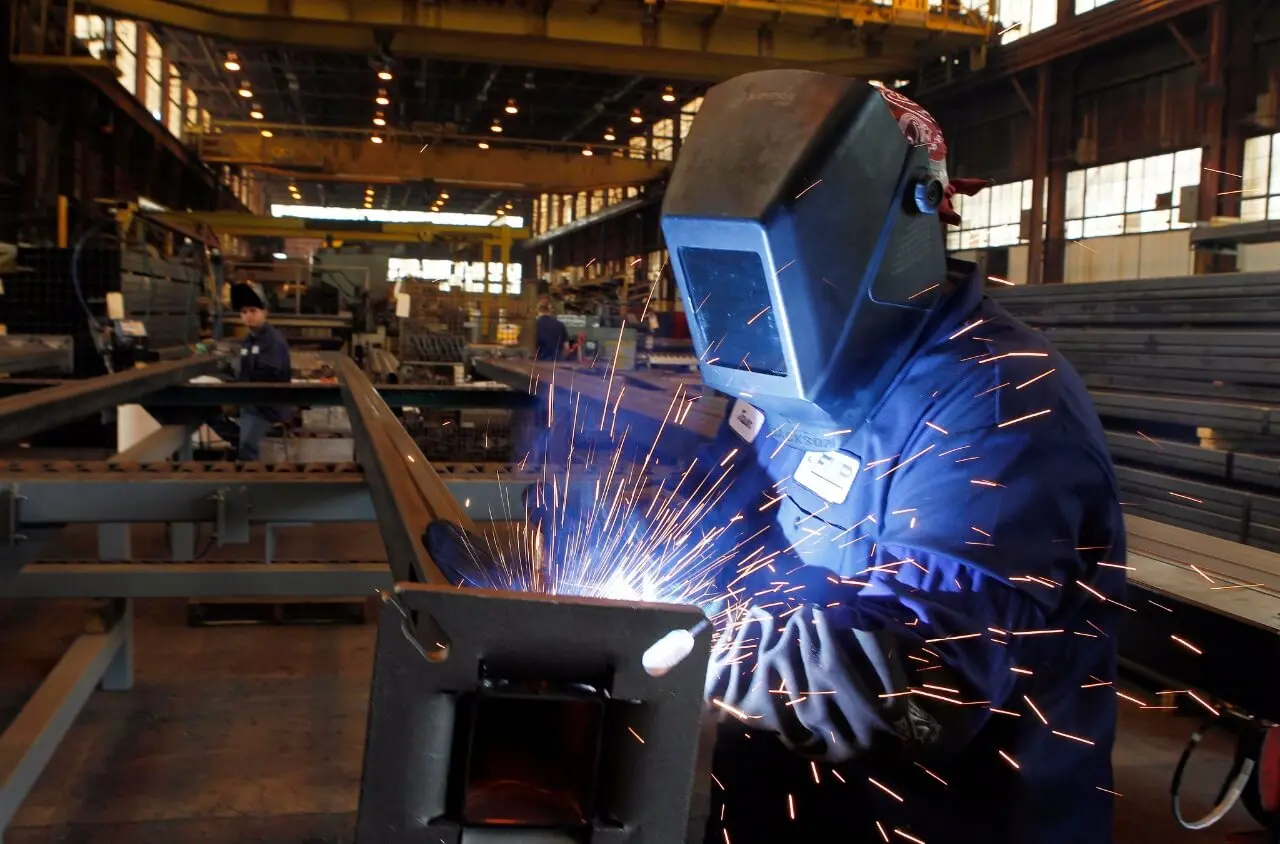
جوشکاری اسکلت فلزی معمولاً با استفاده از روشهای مختلفی انجام میشود که انتخاب هر یک بستگی به نوع پروژه، ضخامت قطعات فلزی و شرایط محیطی دارد. از روشهای رایج میتوان به جوشکاری با الکترود دستی (SMAW)، جوشکاری زیرپودر (SAW)، جوشکاری با گاز محافظ (MIG/MAG) و جوشکاری با قوس فلزی گازی (GMAW) اشاره کرد.
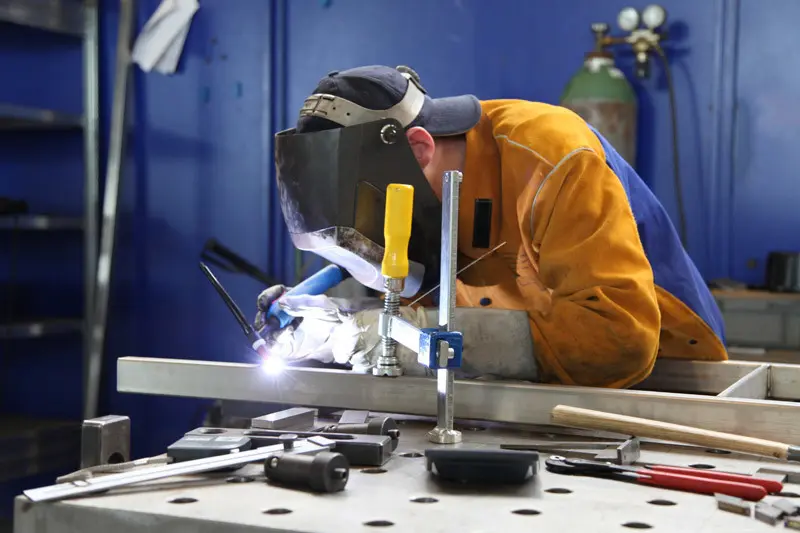
جوشکاری با الکترود دستی یکی از متداولترین روشها در اسکلت فلزی است که به دلیل سادگی و هزینه پایین مورد استفاده قرار میگیرد. در این روش، الکترود فلزی که با پوشش خاصی پوشیده شده است، به قطعات فلزی متصل میشود و با ایجاد قوس الکتریکی، فلزات ذوب شده و به یکدیگر متصل میگردند. این روش برای جوشکاری قطعات ضخیم و در شرایط محیطی مختلف مناسب است.
جوشکاری زیرپودر نیز برای قطعات ضخیمتر و در پروژههای بزرگ استفاده میشود. در این روش، الکترود فلزی بدون پوشش است و با استفاده از پودر محافظی که در حین جوشکاری ذوب میشود، از اکسیداسیون جلوگیری میشود. این روش سرعت بالایی دارد و برای جوشکاری تیرها و ستونهای بزرگ مناسب است.
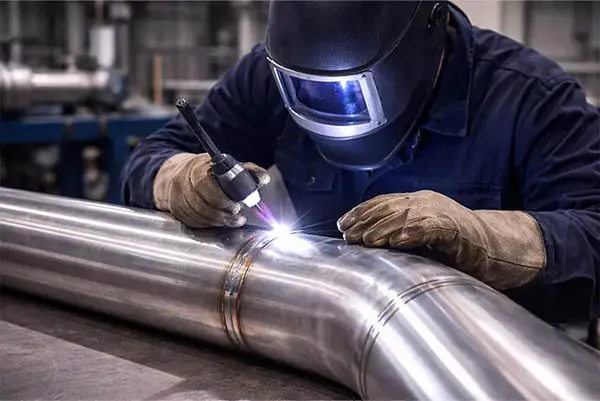
جوشکاری با گاز محافظ (MIG/MAG) نیز یکی از روشهای مدرن است که با استفاده از گاز محافظی مانند آرگون یا کربن دیاکسید، از اکسیداسیون جلوگیری میکند. این روش برای جوشکاری قطعات نازک و در محیطهای صنعتی مناسب است و کیفیت بالایی دارد.
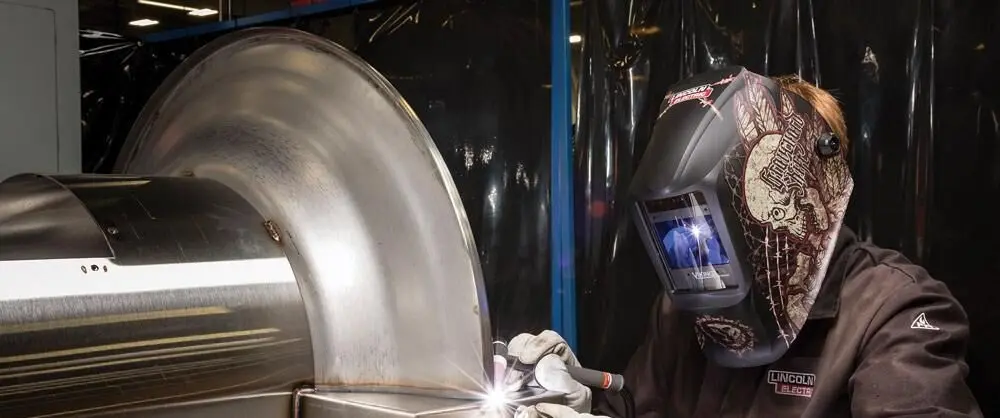
در هر یک از این روشها، استفاده از تجهیزات مناسب مانند جوشکار، ماسک محافظ، دستکش و لباسهای ایمنی ضروری است. همچنین، انتخاب الکترود یا سیم جوش مناسب با توجه به نوع فلز و ضخامت قطعات بسیار مهم است.
نکات کنترل کیفیت در جوشکاری اسکلت فلزی
کیفیت جوشکاری اسکلت فلزی باید بهطور دقیق کنترل شود تا از ایمنی ساختمان و جلوگیری از مشکلات آینده اطمینان حاصل شود. برخی از نکات مهم کنترل کیفیت عبارتند از:
- انتخاب مواد اولیه مناسب: استفاده از فلزات با کیفیت بالا و مطابق با استانداردهای ملی و بینالمللی ضروری است. فلزات با مقاومت مناسب و بدون عیوب سطحی باید انتخاب شوند.
- پاکسازی و آمادهسازی سطح: قبل از جوشکاری، سطح قطعات فلزی باید از چربی، رطوبت، اکسید و سایر آلودگیها پاکسازی شود. این کار با استفاده از برس فلزی، ساندبلاست یا مواد شیمیایی انجام میشود.
- تنظیم پارامترهای جوشکاری: جریان الکتریکی، ولتاژ، سرعت جوشکاری و نوع گاز محافظ باید بهطور دقیق تنظیم شوند. هر تغییر در این پارامترها میتواند کیفیت جوش را تحت تأثیر قرار دهد.
- کنترل جوشکار: جوشکار باید دارای گواهینامه و تجربه کافی باشد. همچنین، باید از روشهای آموزشی و آزمونهای دورهای برای ارزیابی مهارت جوشکار استفاده شود.
- کنترل غیرمخرب (NDT): پس از جوشکاری، باید از روشهای غیرمخرب مانند آزمون اشعه ایکس، اولتراسونیک، مایع نفوذی و ذرات مغناطیسی برای بررسی کیفیت جوش استفاده شود. این روشها امکان شناسایی عیوب داخلی و خارجی جوش را فراهم میکنند.
- کنترل ابعاد و شکل: ابعاد جوشها باید مطابق با نقشههای فنی و استانداردها باشد. استفاده از ابزارهای اندازهگیری دقیق مانند کالیبر، میکرومتر و سنجهای دیجیتال ضروری است.
علاوه بر این، باید از روشهای بازرسی بصری نیز استفاده شود. در این روش، جوشکار یا بازرس با استفاده از چشم غیرمسلح یا ابزارهای اپتیکی، سطح جوش را بررسی میکند تا از وجود ترک، حفره، نفوذ ناکافی یا سایر عیوب سطحی اطمینان حاصل شود.
جزئیات مهم در جوشکاری اسکلت فلزی
در جوشکاری اسکلت فلزی، توجه به جزئیات کوچک میتواند تأثیر زیادی بر کیفیت نهایی داشته باشد. برخی از این جزئیات عبارتند از:
- انتخاب نوع جوش: نوع جوش باید با توجه به نوع اتصال، بارگذاری و شرایط محیطی انتخاب شود. برای مثال، جوشهای کامل برای اتصالات تحت بار سنگین مناسبتر هستند.
- ترتیب جوشکاری: ترتیب جوشکاری قطعات باید بهطور دقیق برنامهریزی شود تا از تغییر شکل قطعات و ایجاد تنشهای غیرمطلوب جلوگیری شود.
- کنترل حرارتی: در جوشکاری قطعات ضخیم، کنترل حرارت بسیار مهم است. استفاده از روشهای پیشگرمایی و پسگرمایی میتواند از ایجاد ترک و تغییر شکل جلوگیری کند.
- استفاده از اتصالات مناسب: اتصالات فلزی مانند پیچ و مهره، ریل و پین نیز باید بهطور صحیح انتخاب و نصب شوند. این اتصالات میتوانند در برخی موارد جایگزین جوشکاری شوند.
- محیط کار: شرایط محیطی مانند رطوبت، باد و دمای پایین میتواند بر کیفیت جوش تأثیر بگذارد. در صورت امکان، باید از محیطهای کنترل شده یا استفاده از تجهیزات مناسب برای جوشکاری در شرایط سخت استفاده شود.
همچنین، توجه به استانداردهای ملی و بینالمللی مانند استانداردهای ASTM، AWS و EN بسیار مهم است. این استانداردها راهنماییهای دقیقی برای انتخاب مواد، روشهای جوشکاری و کنترل کیفیت ارائه میدهند.
چالشهای رایج در جوشکاری اسکلت فلزی و راهکارها
در جوشکاری اسکلت فلزی، ممکن است با چالشهایی مانند ایجاد ترک، تغییر شکل قطعات، نفوذ ناکافی و اکسیداسیون مواجه شد. برای حل این مشکلات، راهکارهای مختلفی وجود دارد:
- ترک: ایجاد ترک در جوش یکی از مشکلات رایج است که میتواند به دلیل تنشهای حرارتی، انتخاب نادرست مواد یا پارامترهای جوشکاری ایجاد شود. برای جلوگیری از این مشکل، میتوان از پیشگرمایی، پسگرمایی و انتخاب مواد با مقاومت به ترک استفاده کرد.
- تغییر شکل: تغییر شکل قطعات فلزی در حین جوشکاری میتواند به دلیل انبساط و انقباض حرارتی ایجاد شود. برای کاهش این مشکل، میتوان از روشهای جوشکاری با انرژی پایین، استفاده از جکهای نگهدارنده و برنامهریزی دقیق ترتیب جوشکاری استفاده کرد.
- نفوذ ناکافی: نفوذ ناکافی جوش میتواند به دلیل جریان الکتریکی پایین، سرعت جوشکاری بالا یا عدم پاکسازی سطح ایجاد شود. برای حل این مشکل، باید پارامترهای جوشکاری بهطور دقیق تنظیم شوند و سطح قطعات قبل از جوشکاری پاکسازی شود.
- اکسیداسیون: اکسیداسیون میتواند کیفیت جوش را کاهش دهد و باعث ایجاد عیوب سطحی شود. استفاده از گاز محافظ مناسب و پاکسازی سطح قبل از جوشکاری میتواند از این مشکل جلوگیری کند.
در نهایت، توجه به جزئیات و اجرای مراحل جوشکاری با دقت بالا میتواند کیفیت اسکلت فلزی را به حداکثر برساند و از مشکلات آینده جلوگیری کند. برای اطلاعات بیشتر در مورد استانداردها و روشهای جدید در ساختوساز، میتوانید به دیلی 24 مراجعه کنید.