بهترین دم باریک برقکاری؛ راهنمای کامل و کاربردی
برقکاری یکی از مهارتهای اساسی در صنایع ساختوساز، تعمیرات و تولید است که کیفیت آن به عوامل متعددی از جمله نوع الکترود، جریان برق، تکنیک و البته دم باریک برقکاری بستگی دارد. دم باریک یا همان “بادی” (bead) در برقکاری، خطی است که الکترود در حین جوشکاری بر روی فلز ایجاد میکند. کیفیت این دم نشاندهنده استحکام، دوام و زیبایی جوش است. در این راهنما کامل، به بررسی بهترین روشها، نکات کاربردی و عوامل موثر در ایجاد دم باریک و زیبا در برقکاری میپردازیم.
چرا دم باریک مهم است؟
دم باریک برقکاری نه تنها از نظر ظاهری اهمیت دارد، بلکه بر کیفیت جوش تأثیر مستقیم میگذارد. یک دم باریک و یکنواخت:
- استحکام بیشتری به جوش میبخشد و احتمال ترک خوردگی را کاهش میدهد.
- مصرف الکترود و انرژی را بهینه میکند و هزینهها را کاهش میدهد.
- عملیات بعدی مانند ماشینکاری یا رنگآمیزی را آسانتر میکند.
- نشاندهنده مهارت و دقت جوشکار است.
عوامل موثر در ایجاد دم باریک و زیبا
برای ایجاد یک دم باریک و یکنواخت، باید به چندین عامل کلیدی توجه کرد:
۱. انتخاب الکترود مناسب
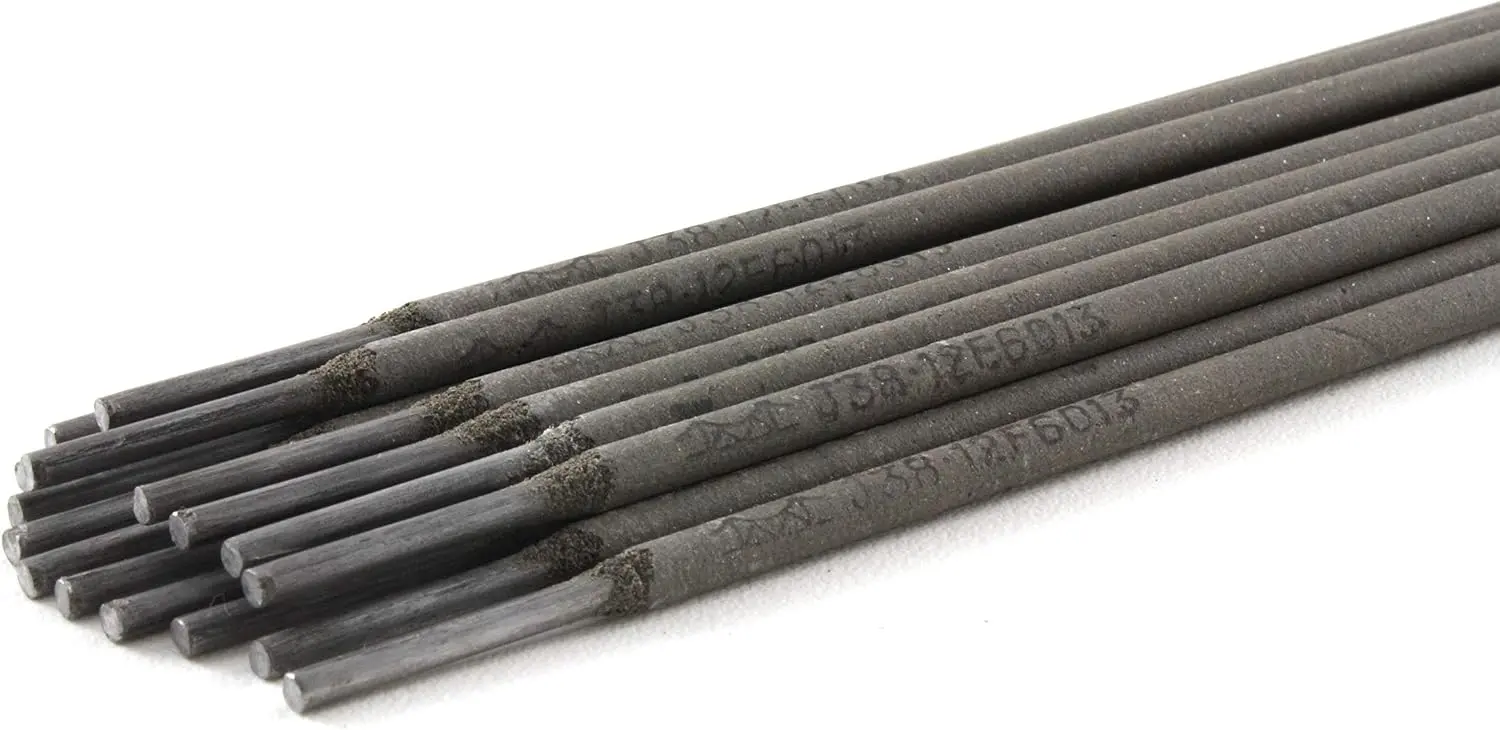
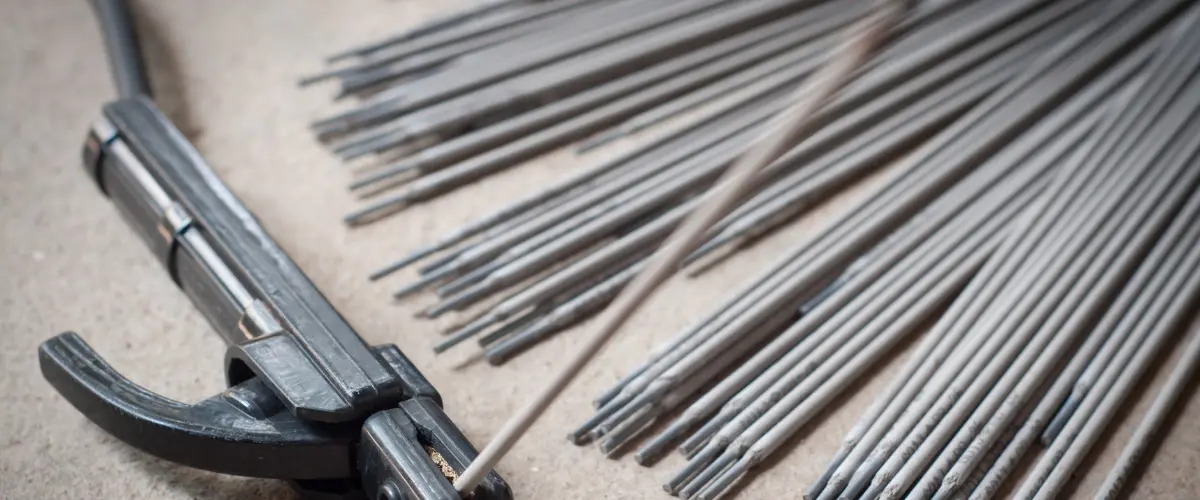
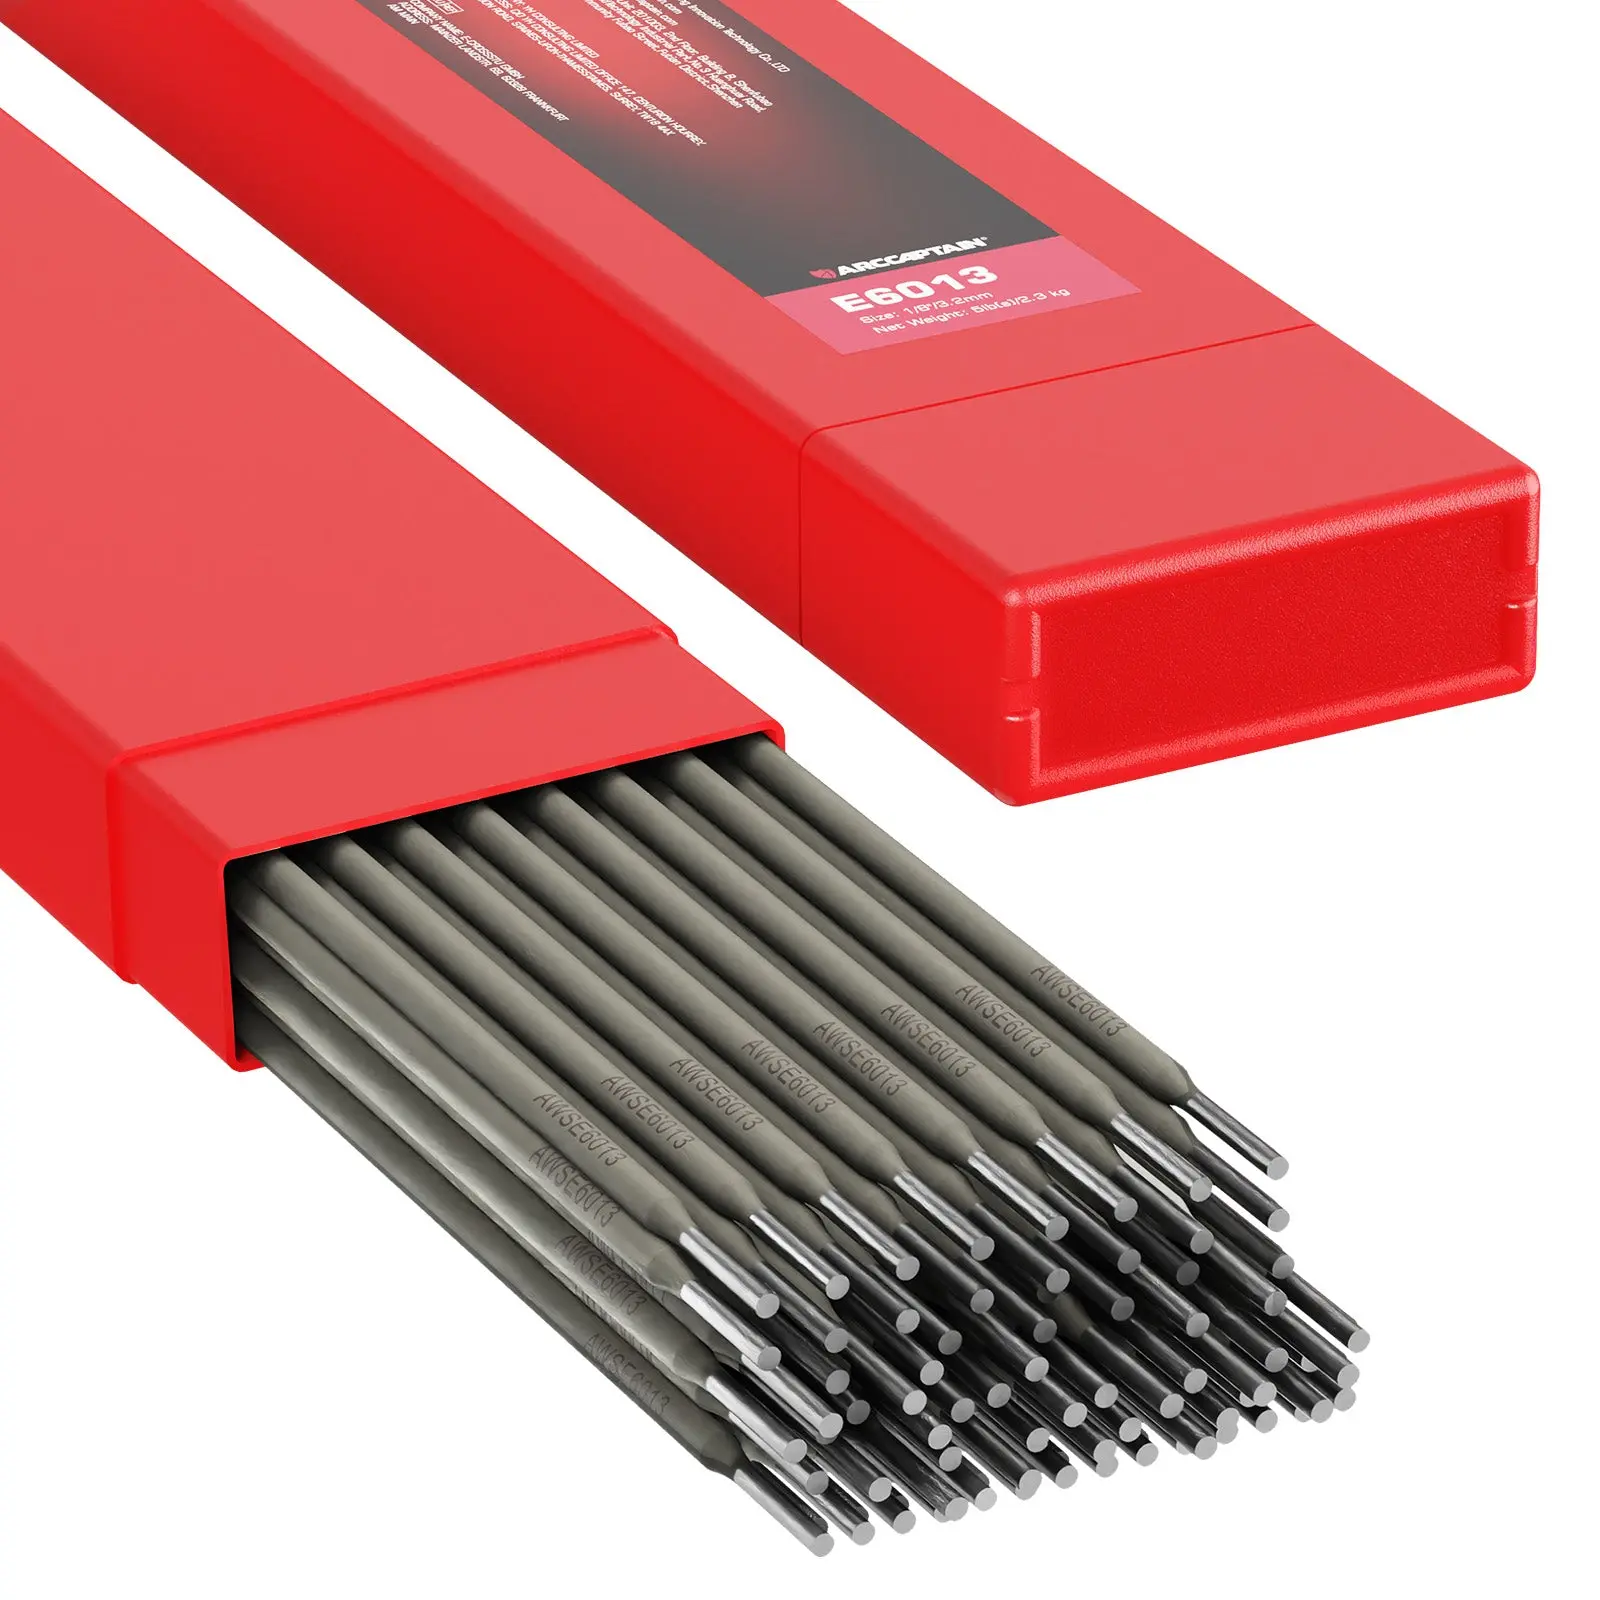
انتخاب الکترود به نوع فلز، ضخامت قطعه و نوع جوشکاری بستگی دارد. الکترودهای مختلف برای کاربردهای خاص طراحی شدهاند:
- الکترودهای کربنی: برای جوشکاری فلزات غیرآهنی و برخی کاربردهای خاص استفاده میشوند.
- الکترودهای روتیل: مناسب برای جوشکاری فولاد کربنی و کاربردهای عمومی هستند.
- الکترودهای اسیدی: برای جوشکاری فلزات با کیفیت بالا و کاربردهای دقیق استفاده میشوند.
- الکترودهای بیهیدرژنی: برای جوشکاری در محیطهای حساس به ترک خوردگی هیدروژنی مناسب هستند.
۲. تنظیم جریان برق
جریان برق یکی از مهمترین عوامل در ایجاد دم باریک است. جریان بیش از حد باعث میشود دم پهن و نامنظم شود، در حالی که جریان کم باعث ایجاد دم نازک و ناپایدار میشود. برای هر قطر الکترود، جریان مناسب وجود دارد:
- الکترود ۲٫۵ میلیمتری: جریان ۶۰ تا ۸۰ آمپر
- الکترود ۳٫۲ میلیمتری: جریان ۸۰ تا ۱۱۰ آمپر
- الکترود ۴ میلیمتری: جریان ۱۱۰ تا ۱۵۰ آمپر
توجه داشته باشید که نوع الکترود و جنس قطعه نیز بر تنظیم جریان تأثیر میگذارد. برای مثال، جوشکاری روی فولاد ضدزنگ نیاز به جریان کمی کمتر از فولاد کربنی دارد.
۳. زاویه و حرکت الکترود
زاویه الکترود نسبت به قطعه کار و حرکت آن در حین جوشکاری نقش اساسی در شکلگیری دم دارند:
- زاویه الکترود: زاویه ۱۵ تا ۳۰ درجه نسبت به قطعه کار برای دم باریک مناسب است. زاویه بیش از این باعث ایجاد دم پهن میشود.
- حرکت الکترود: حرکت یکنواخت و کنترلشده الکترود از چپ به راست یا برعکس، دم باریک و یکنواخت ایجاد میکند. حرکت سریعتر دم نازکتر و حرکت کندتر دم پهنتری تولید میکند.
- فاصله الکترود: فاصله بین نوک الکترود و قطعه کار باید حدود ۲ تا ۴ میلیمتر باشد. فاصله بیش از این باعث ایجاد دم ناپایدار و کمعمق میشود.
نکات کاربردی برای دم باریکتر
اگر میخواهید دم باریکتر و دقیقتری ایجاد کنید، به این نکات توجه کنید:
- استفاده از الکترودهای با قطر کمتر: الکترودهای نازکتر مانند ۲٫۵ یا ۳ میلیمتری برای دم باریکتر مناسبتر هستند.
- کنترل دقیق جریان: جریان کمی کمتر از حد معمول میتواند دم باریکتری ایجاد کند، اما باید از ایجاد دم ناپایدار جلوگیری کرد.
- حرکت الکترود با سرعت: حرکت سریعتر الکترود در حین جوشکاری باعث ایجاد دم نازکتر میشود، اما باید دقت کنید که جوش کامل و بدون نقص باشد.
- استفاده از تکنیک “پوشش نازک”: در برخی کاربردها، استفاده از الکترودهای با پوشش نازک میتواند دم باریکتری ایجاد کند.
خطاهای رایج و راه حلها
در حین جوشکاری، ممکن است با مشکلاتی مانند دم پهن، ناپایدار یا ناقص روبرو شوید. برخی از این مشکلات و راه حلهای آنها:
- دم پهن: ممکن است به دلیل جریان بیش از حد، زاویه الکترود بیش از حد یا حرکت کند الکترود ایجاد شود. راه حل: کاهش جریان، تنظیم زاویه الکترود و افزایش سرعت حرکت.
- دم ناپایدار: این مشکل ممکن است به دلیل جریان نامناسب، فاصله بیش از حد الکترود یا عدم تمیزکاری قطعه ایجاد شود. راه حل: تنظیم جریان، کاهش فاصله الکترود و تمیزکاری قطعه قبل از جوشکاری.
- دم ناقص: اگر دم کامل نیست، ممکن است به دلیل جریان کم، حرکت سریع الکترود یا عدم ذوب کامل الکترود باشد. راه حل: افزایش جریان، کاهش سرعت حرکت و اطمینان از ذوب کامل الکترود.
تکنیکهای پیشرفته برای دم باریکتر
برای جوشکاران حرفهای، استفاده از تکنیکهای پیشرفته میتواند کیفیت دم را به سطح بالاتری برساند:
- تکنیک “پوشش چندلایه”: در برخی کاربردها، ایجاد چند لایه نازکتر از یک لایه ضخیمتر، دم باریکتر و یکنواختتری ایجاد میکند.
- استفاده از الکترودهای با پوشش ویژه: الکترودهای با پوششهای خاص مانند روتیل با پوشش کم میتوانند دم باریکتری ایجاد کنند.
- کنترل دقیق حرارت: استفاده از دستگاههای کنترل حرارت پیشرفته میتواند در ایجاد دم باریک و یکنواخت کمک کند.
آزمایش و بهبود مهارت
برای بهبود مهارت در ایجاد دم باریک، میتوانید از روشهای زیر استفاده کنید:
- آزمایش با الکترودهای مختلف و تنظیم جریان برای پیدا کردن بهترین ترکیب.
- تمرین روی قطعات فلزی ضخیمتر و نازکتر برای درک تأثیر ضخامت قطعه بر دم.
- استفاده از دستگاههای آموزشی جوشکاری که امکان تنظیم دقیق جریان و زاویه را فراهم میکنند.
- مشاهده و تحلیل دمهای ایجاد شده توسط جوشکاران حرفهای و یادگیری از تجربیات آنها.
نکات ایمنی و بهداشتی
در حین جوشکاری، علاوه بر کیفیت دم، باید به ایمنی و بهداشت نیز توجه کرد:
- استفاده از تجهیزات ایمنی مانند ماسک جوشکاری، دستکش و لباس محافظ.
- تأمین تهویه مناسب برای جلوگیری از استنشاق دود و گازهای مضر.
- تمیزکاری محیط کار برای جلوگیری از خطرات آتشسوزی.
- استفاده از الکترودهای خشک و بدون رطوبت برای جلوگیری از ایجاد ترک در جوش.
در پایان، ایجاد دم باریک و زیبا در برقکاری نیاز به دقت، تمرین و درک کامل عوامل موثر دارد. با انتخاب الکترود مناسب، تنظیم جریان دقیق، کنترل حرکت الکترود و استفاده از تکنیکهای پیشرفته، میتوانید کیفیت جوشکاری خود را به سطح حرفهای برسانید. برای اطلاعات بیشتر در مورد تجهیزات و تکنیکهای جدید جوشکاری، میتوانید به مقالات تخصصی دیلی ۲۴ مراجعه کنید.